La détection des défauts d’emballage par IA utilise des caméras et l’analyse d’images pour repérer les défauts visibles : scellages plissés, opercules décentrés, boîtes bosselées et codes erronés. Elle ne peut pas garantir l’absence de microfuites ni l’intégrité interne des doubles sertis. Une usine doit choisir les bons capteurs, vérifier l’étanchéité séparément et valider le système sur sa ligne.
Chez un coemballeur ontarien présenté dans ce scénario composite, le responsable de l’assurance qualité (AQ) vient d’assister à une démonstration convaincante d’inspection des emballages par caméra. Une caméra repère un scellage plissé sur un sachet de croustilles, un opercule décentré sur un pot de produit laitier et une bosse sur une boîte métallique. Le fournisseur propose d’étendre l’inspection aux trois lignes de production et de réduire les vérifications manuelles. Mais en production, le système doit détecter les emballages réellement défectueux, et pas seulement les échantillons de démonstration qui présentent des défauts visibles.
Cette distinction change la décision d’achat. Sur ces lignes, certains défauts laissent des traces visibles, tandis que d’autres ne modifient pas l’apparence de l’emballage. Le responsable doit déterminer ce que chaque poste d’inspection peut détecter, ce qui exige un essai indépendant et combien coûteront les faux rejets.
Une démonstration parfaite ne remplace pas un système d’inspection validé
La première question est de savoir si les échantillons impressionnants de la démonstration représentent bien les conditions de production habituelles. Dans une étude industrielle de 2021 sur les emballages alimentaires thermoformés, les chercheurs ont rapporté un taux de faux positifs de 0,06 % et aucun faux négatif pendant un essai de 150 minutes en production normale, comparativement à 0,30 % de faux positifs et 0,07 % de faux négatifs pendant un essai de 105 minutes marqué par des problèmes de scellage liés à la machine. Ces résultats concernent la classification de défauts visibles, et non la détection de fuites. Les taux sont calculés par rapport à la production totale.
Le coemballeur ne peut pas simplement reprendre ces taux dans son analyse de rentabilité. Il doit effectuer des essais en fonctionnement stable, pendant les défaillances, lors des changements de production et au moment de l’actionnement du système de rejet. Une bonne classification d’image ne prouve pas que l’automate programmable (PLC) éjectera le bon emballage ni qu’un défaut trop petit pour être visible sur l’image sera détecté.
 Offre aux lecteurs · jusqu’au 11 novembreOù se cache le coût dans votre usine?Regardez-la avec 3 mois de Premier gratuits →
La détection des défauts d’emballage par IA dépend de ce que voit la caméra
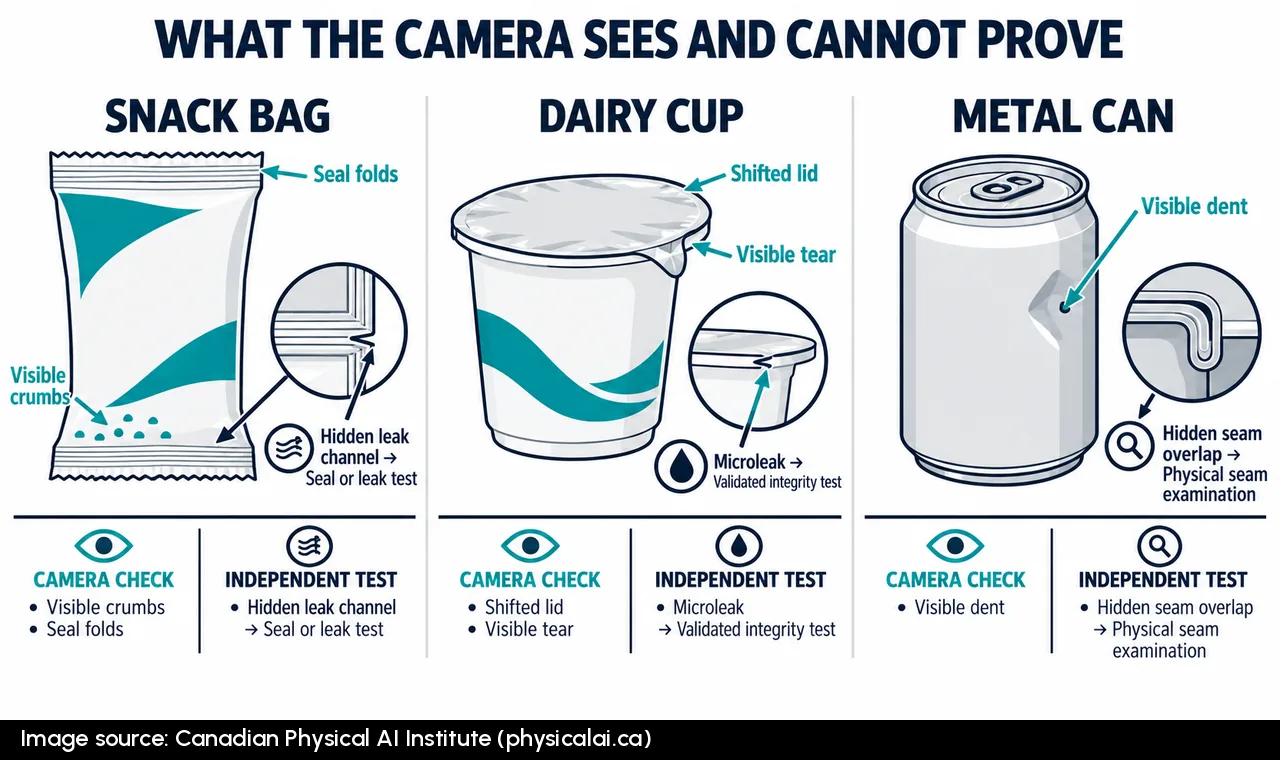
Pour bien définir les essais, le responsable commence par distinguer les signes visibles d’un défaut de la condition physique qui doit réellement être vérifiée. Une caméra peut détecter un imprimé décalé, des plis, des couvercles manquants et certains joints endommagés. Elle ne peut pas voir à travers un film laminé opaque, mesurer le chevauchement interne d’un double serti ni prouver qu’un scellage thermique d’apparence normale ne contient aucun canal microscopique. Aucun pourcentage de détection des défauts visibles, valable à l’échelle de l’industrie, ne peut être appliqué de façon crédible aux trois formats.
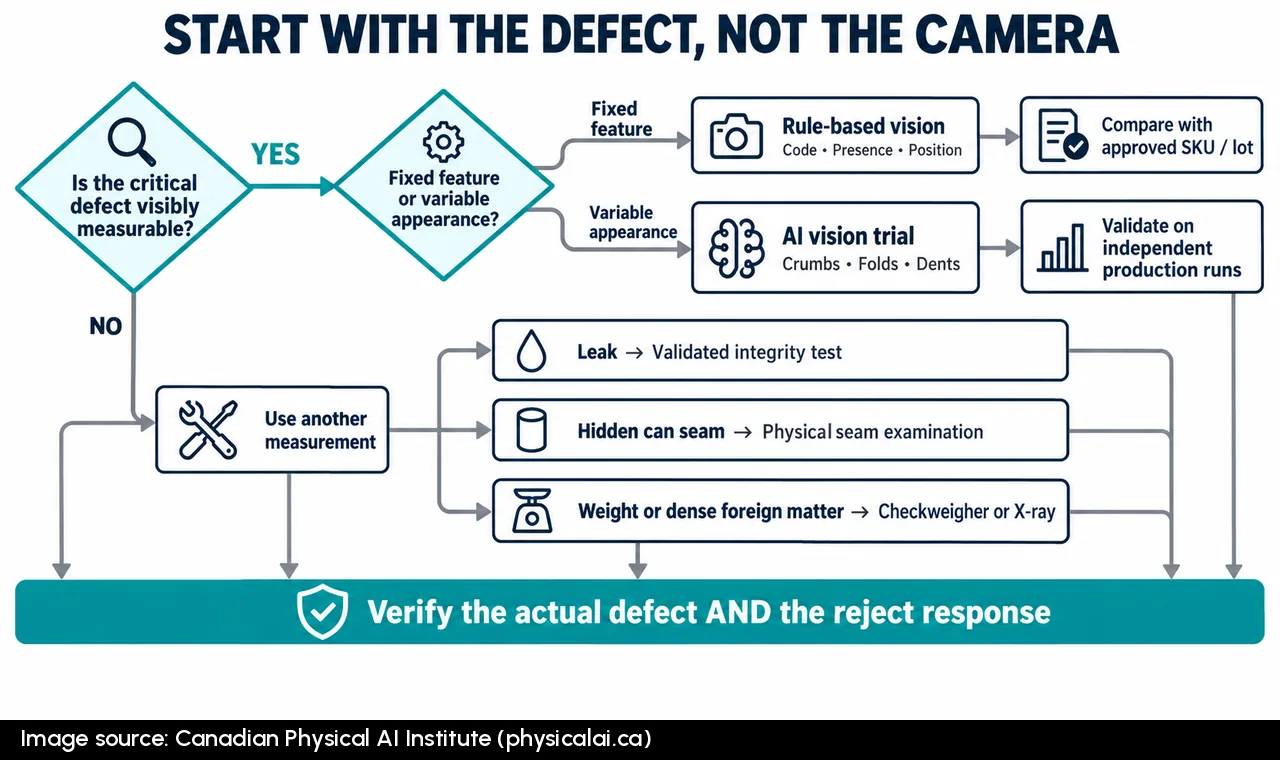
Cette distinction permet aussi de déterminer si l’usine a réellement besoin de l’IA. La vision industrielle à règles prédéfinies suffit souvent pour vérifier des codes-barres, la présence d’un élément, sa position ou ses dimensions. L’apprentissage profond est plus utile lorsque l’apparence d’un défaut varie, comme dans le cas de miettes, de plis ou de bosses. La détection d’anomalies entraînée uniquement avec des images de produits conformes peut signaler des apparences inhabituelles, mais elle risque aussi de rejeter des variations sans conséquence dans la texture du film. Il faut définir le défaut avant de choisir l’algorithme.
L’inspection des scellages de sachets de croustilles donne des indices visibles, pas une preuve d’étanchéité
Sur la ligne de sachets, la définition des défauts commence par le scellage transversal d’extrémité. Les miettes visibles, les résidus d’assaisonnement, les scellages de travers, les plis et les irrégularités apparentes de la soudure longitudinale peuvent produire des caractéristiques visuelles utiles à l’inspection. Les imprimés métallisés et le gonflement des sachets modifient toutefois l’image. Il faut donc tester un mélange de sachets conformes et défectueux à pleine cadence. Si la caméra ne voit pas la face de la soudure longitudinale, un meilleur algorithme ne pourra pas compenser cet angle de vue manquant.
Il faut ensuite distinguer la détection d’une contamination de la vérification de la qualité du lien de scellage. Des travaux utilisant des images hyperspectrales pour détecter la contamination des scellages de barquettes alimentaires ont rapporté une précision globale supérieure à 94 % pour la détection de défauts parmi 11 types de contaminants. L’imagerie spécialisée peut être utile lorsque le contraste des images RVB est insuffisant, mais elle ne prouve pas que les canaux invisibles dans le film imprimé des sachets de croustilles seront détectés. Des essais de résistance du scellage ou des essais d’étanchéité validés doivent répondre séparément à la question de l’intégrité de l’emballage.
Pour ce même sachet, l’imprimé présente un autre risque. En septembre 2025, Old Dutch a procédé au rappel d’une saveur de croustilles en raison de la présence de lait non déclaré. L’avis ne permet pas de conclure qu’un mauvais rouleau de film était en cause ni qu’une caméra aurait pu prévenir l’incident. Il rappelle toutefois au responsable l’importance de comparer l’imprimé au bon de production et au profil d’allergènes, plutôt que de simplement lire un code-barres.
Les pots de produits laitiers exigent une inspection des opercules et une détection des fuites distincte
La différence entre l’apparence et l’intégrité est encore plus évidente sur la ligne de pots de produits laitiers. Une caméra placée au-dessus de la ligne peut détecter un opercule en aluminium manquant ou décentré, un imprimé correspondant à la mauvaise saveur, des plis visibles, des déchirures apparentes et des codes de date « meilleur avant » illisibles. Une caméra inclinée peut permettre de voir du produit sur le rebord du pot, mais aucune de ces vues ne prouve la résistance du scellage.
Le responsable établit donc deux cahiers des charges plutôt qu’un seul : un contrôle optique des défauts visibles connus sur les opercules et une méthode appropriée pour vérifier l’intégrité de l’emballage et détecter les fuites. La norme ASTM F2338-24 décrit une méthode d’essai par décroissance du vide applicable à certains emballages, notamment pour détecter des fuites qui ne sont pas nécessairement visibles. Cette méthode doit être validée pour le pot et le produit concernés. La caméra trie les défauts visibles; l’essai d’étanchéité vérifie l’intégrité.
Un autre risque propre aux produits laitiers explique pourquoi le contrôle optique doit également vérifier l’identité du produit. Dans une lettre d’avertissement de la FDA concernant un rappel de pots de pâte à biscuits en 2023, de la pâte contenant du beurre d’arachides avait été emballée dans des contenants étiquetés « pépites de chocolat », sans déclaration de la présence d’arachides. Lire une étiquette parfaitement imprimée n’aurait pas permis de détecter que le mauvais produit se trouvait à l’intérieur. Les contrôles des pots et des opercules doivent donc rester liés à la gestion des recettes et à la vérification du dégagement de ligne avant la production suivante.
Les boîtes métalliques exigent une inspection sur tout le pourtour et un démontage des doubles sertis
La ligne de mise en conserve présente une troisième limite. L’aluminium réfléchissant et courbé peut masquer des bosses et compliquer la lecture des codes à partir d’un seul angle fixe. Selon le défaut recherché, le responsable envisage un éclairage diffus, une inspection sur 360 degrés ou une mesure 3D du corps, du rebord et des extrémités des boîtes. Même une inspection extérieure complète demeure une inspection de l’extérieur.
Cette limite est particulièrement importante pour le double serti. Les directives de l’ACIA sur les défauts des boîtes métalliques distinguent les dommages et défauts visibles des problèmes d’intégrité qui nécessitent un examen plus poussé. Dans une lettre d’avertissement adressée à TreeHouse Foods par la FDA en 2022, les inspecteurs ont documenté la présence de boîtes endommagées à la réception ainsi que des lacunes dans les examens des sertis et dans les mesures prises à la suite de résultats anormaux. Le taux de rejet de 8,6 % des boîtes reçues concernait des dommages, et non des faux rejets. Pour le responsable, l’inspection extérieure et le démontage des doubles sertis par du personnel qualifié demeurent deux contrôles distincts.
Un incident ultérieur renforce l’importance de cette distinction. En février 2025, certaines boîtes de thon ont fait l’objet d’un rappel en raison d’un défaut du couvercle à ouverture facile pouvant compromettre l’étanchéité avec le temps. Le rappel ne permet pas d’établir si des caméras auraient pu voir le défaut. Il confirme plutôt la nécessité de vérifier les risques liés au couvercle et à sa fermeture au moyen d’une méthode validée, au lieu de considérer une boîte comme conforme simplement parce que son serti visible semble normal. Le responsable doit également tester ensemble la caméra, le suivi des boîtes par le PLC et l’éjection physique, à pleine cadence.
La vérification des codes de date et de lot pourrait constituer le premier projet le plus simple
Sur les trois lignes, le responsable entrevoit maintenant une possibilité plus ciblée. La vérification de la présence, de la lisibilité et de l’exactitude des codes nécessite souvent des dispositifs optiques et des règles plus simples que l’inspection de défauts de scellage variables. Une installation réalisée chez Del Monte Foods en 2013 vérifiait des identifiants et des étiquettes à des cadences déclarées pouvant atteindre 1 200 boîtes par minute. Il s’agissait d’une vérification conventionnelle des codes, et non d’une inspection des sertis par apprentissage profond. Cet exemple appuie l’idée de commencer par un projet plus simple.
Cependant, lire des caractères n’est pas la même chose que vérifier leur exactitude. Le responsable exige une comparaison avec le lot de production actif, le SKU approuvé et la date autorisée, ainsi que des mesures définies en cas de code manquant ou non conforme. Une recherche portant sur 2 424 images d’emballages alimentaires vendus au détail a rapporté une précision de reconnaissance des dates supérieure à 95 %, mais un résultat de recherche sur la reconnaissance de caractères ne remplace pas une vérification en temps réel par rapport au bon de production. De plus, la réglementation canadienne n’exige pas une date « meilleur avant » sur toutes les conserves stables à température ambiante. L’usine doit distinguer les exigences légales de celles des clients.
Associer le bon capteur au défaut réel
Une fois ces décisions prises pour chaque type d’emballage, le responsable peut comparer les propositions d’inspection sans mettre sur le même pied des promesses qui ne couvrent pas les mêmes besoins. Le tableau suivant transforme chaque défaut en une exigence d’achat distincte.
| Défaut ou question | La vision peut-elle le détecter? | Autre méthode à utiliser ou vérification à effectuer |
|---|---|---|
| Miettes ou plis visibles dans le scellage d’extrémité d’un sachet de croustilles | Souvent, avec des vues 2D appropriées; l’IA peut aider lorsque l’apparence varie | Essais de résistance du scellage ou essais d’étanchéité validés pour vérifier l’intégrité réelle |
| Contamination cachée sous un film imprimé | Pas de façon fiable avec des images RVB ordinaires | Évaluer l’imagerie hyperspectrale ou un autre capteur approprié et vérifier séparément l’intégrité du scellage |
| Opercule manquant, décentré ou incorrect sur un pot de produit laitier | Généralement, par vérification de la position et de l’imprimé | Comparer avec le SKU actif, la recette et les registres de dégagement de ligne |
| Pot d’apparence intacte présentant une microfuite | Aucune garantie fiable par inspection visuelle | Essai validé par décroissance du vide, essai de pression ou autre méthode appropriée de vérification de l’intégrité |
| Bosses, rebords endommagés ou changements visibles aux sertis des boîtes | Souvent; les surfaces courbées peuvent nécessiter une inspection 3D ou sur 360 degrés | Jauges, démontage des sertis par du personnel qualifié et essais d’étanchéité, selon le cas |
| Chevauchement interne ou serrage d’un double serti non visible | Non | Examen destructif du serti ou méthode équivalente validée |
| Mauvaise date, mauvais code de lot ou mauvais imprimé | Oui, si l’information est lisible et comparée à la bonne référence | Vérification du bon de production, de la traçabilité et de l’étiquetage des allergènes |
| Emballages de poids insuffisant ou corps étrangers denses cachés | Pas de façon fiable à travers un emballage opaque | Trieuse pondérale étalonnée ou inspection par rayons X appropriée, respectivement |
Le tableau met aussi en évidence un problème fréquent dans les soumissions : une proposition peut couvrir tous les formats d’emballage sans couvrir tous les types de défaillance. Avant de comparer les prix, le responsable demande le nombre de vues nécessaires, les besoins en boîtiers de protection et en éclairage, l’intégration au PLC et au système de rejet, les essais indépendants, les modalités de licence, l’accès aux données et aux modèles ainsi que la revalidation après les changements de SKU. Il n’existe aucun prix installé « typique » au Canada qui puisse être appliqué de façon défendable à l’ensemble de ces postes. Comparer seulement les soumissions pour les caméras serait trompeur.
Les faux rejets transforment une promesse de précision en coût par quart de travail
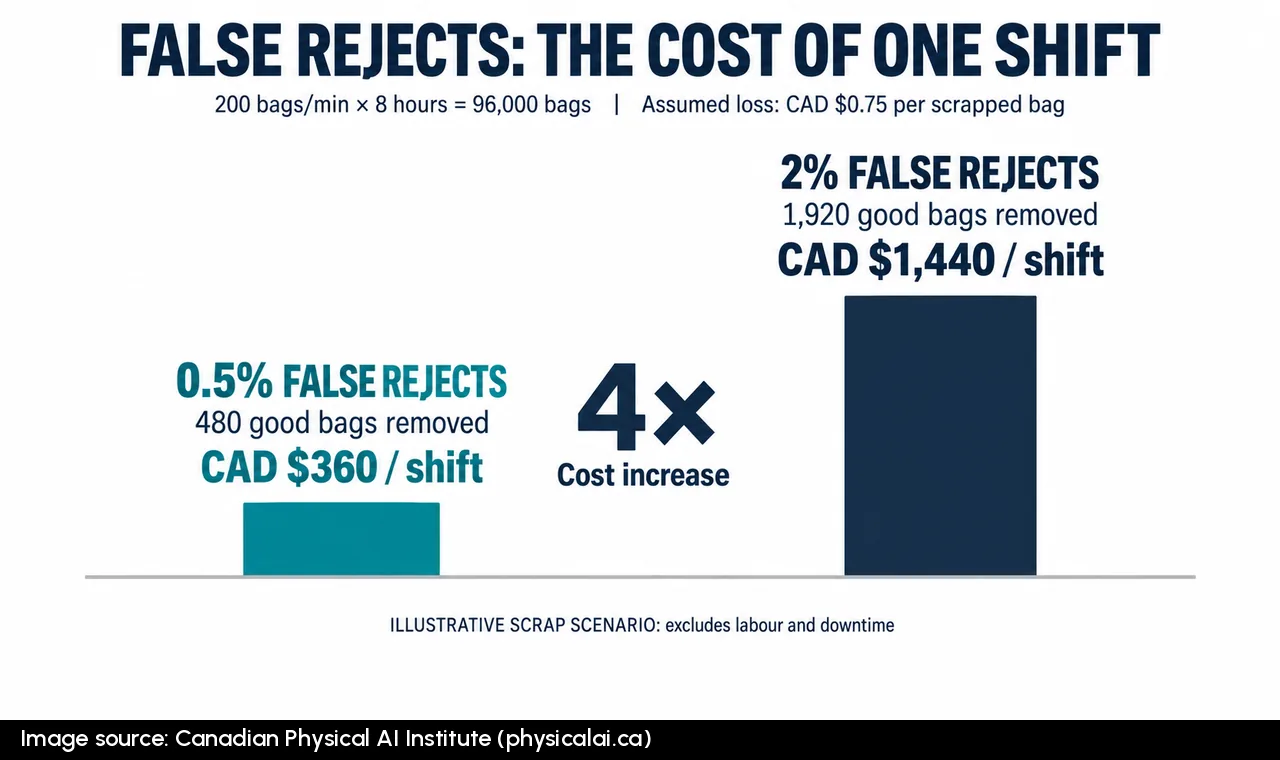
Une fois les limites de l’inspection bien établies, le responsable peut chiffrer les conséquences d’une erreur. Calcul fourni uniquement à titre d’exemple : supposons que la ligne de sachets produit 200 sachets par minute pendant un quart de huit heures, soit 96 000 sachets. Supposons qu’ils sont tous conformes par ailleurs. Avec un taux de faux rejets de 0,5 %, 480 bons sachets sont éjectés. Si l’AQ confirme que chacun doit être mis au rebut, à une valeur illustrative de 0,75 $ CA par sachet pour le produit et l’emballage, cela représente 360 $ CA par quart de travail, avant les coûts de main-d’œuvre et les arrêts de production.
Le même calcul devient préoccupant après un changement d’éclairage ou de film. Avec un taux de faux rejets illustratif de 2 %, 1 920 bons sachets seraient éjectés, pour une perte de 1 440 $ CA par quart de travail, selon la même hypothèse de coût. Si les sachets peuvent être vérifiés et remis en circulation de façon sécuritaire, le calcul doit plutôt tenir compte des coûts réels de réinspection et de manutention, et non d’une mise au rebut complète. Le responsable doit comptabiliser séparément les faux rejets, les défauts non détectés et les défaillances du système d’éjection. Une affirmation globale de précision de 99 % masquerait ces trois situations.
Prouver la performance de l’inspection sur la ligne du coemballeur
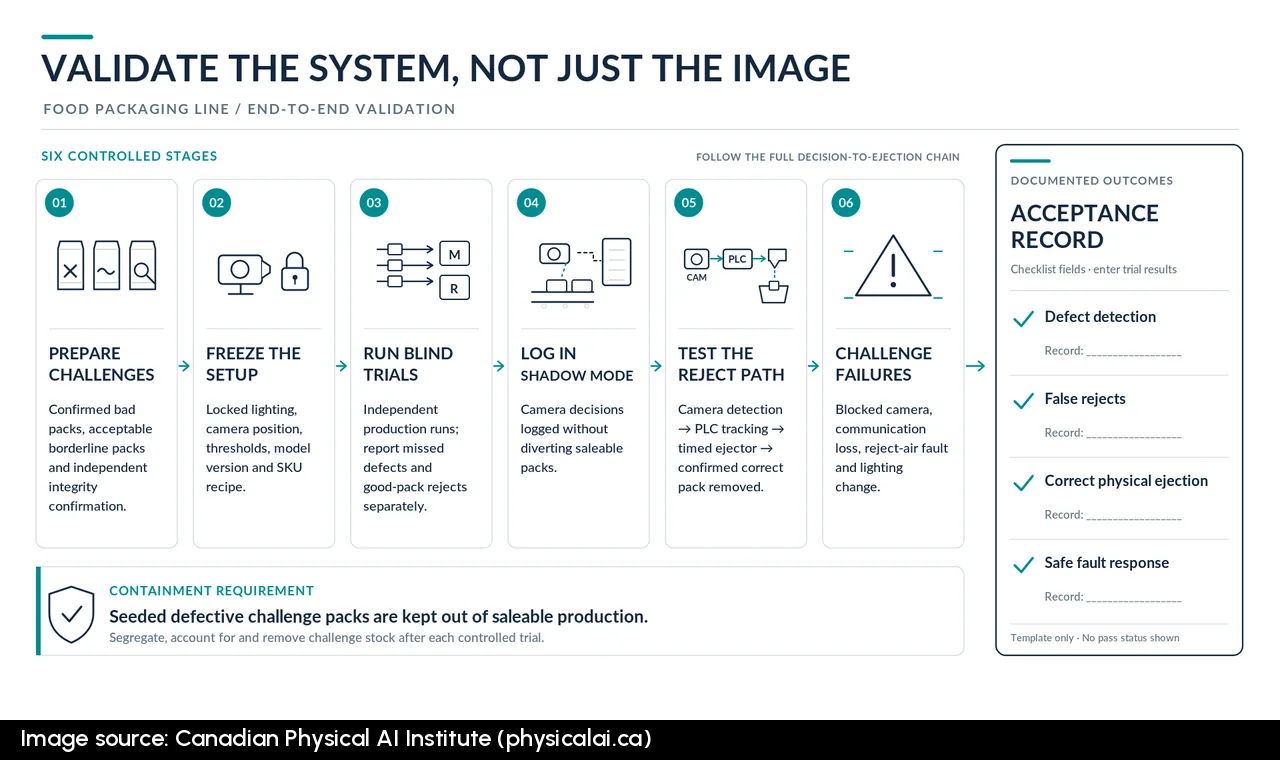
Ce coût par quart de travail donne aux opérations une raison d’exiger des preuves, tandis que le risque de laisser passer des défauts donne à l’AQ une raison encore plus importante. L’essai doit mesurer chaque type de défaillance séparément et empêcher que les échantillons volontairement défectueux se retrouvent dans la production destinée à la vente.
Préparer des échantillons représentatifs de la production réelle
Pour les sachets de croustilles, l’AQ prépare des échantillons contrôlés comprenant des miettes dans le scellage, des plis, un mauvais film et des plis acceptables près de la limite de tolérance. Pour les pots, l’ensemble comprend des opercules décentrés, du produit sur les rebords, des imprimés incorrects et des variations acceptables de texture de l’aluminium. Pour les boîtes métalliques, il comprend des bosses évaluées indépendamment, des extrémités endommagées et des irrégularités visibles des sertis, ainsi que des variations acceptables des reflets. Les fuites et les défauts de sertissage doivent faire l’objet d’une confirmation physique indépendante.
Figer les réglages, puis mesurer les défauts manqués et les rejets
Une fois ces échantillons définis, l’équipe recueille des images de production conforme sur différents quarts de travail, rouleaux de film, lots d’opercules, vitesses et conditions de nettoyage et d’assainissement. Les images utilisées pour l’entraînement et l’ajustement des paramètres sont gardées séparées d’un ensemble de validation à l’aveugle provenant d’essais indépendants, et non d’images successives du même défaut. Aucun nombre universel d’images ne garantit la performance. Même zéro défaut manqué sur 300 échantillons indépendants et confirmés défectueux laisse une borne supérieure approximative de 1 % pour la probabilité de manquer un défaut, avec un niveau de confiance de 95 %. L’absence de défauts manqués pendant l’essai ne prouve donc pas une détection parfaite.
Avant les essais, l’AQ fixe les critères d’acceptation selon le défaut, la taille minimale détectable et le SKU. Le rapport doit indiquer le nombre de défauts confirmés détectés divisé par le nombre de défauts confirmés présentés, le nombre d’emballages défectueux connus qui ont passé l’inspection ainsi que le nombre d’emballages conformes confirmés qui ont été rejetés divisé par le nombre de bons emballages testés. Il doit aussi consigner les situations où le système ne prend aucune décision et vérifier que chaque commande de rejet a bien retiré le bon emballage. Les dangers critiques peuvent nécessiter des preuves plus solides et des contrôles indépendants.
Tester toute la chaîne de rejet, pas seulement l’image
Après un essai en mode observation, pendant lequel le système enregistre ses décisions sans retirer de produit, l’équipe d’automatisation effectue les essais de l’équipement d’éjection aux cadences normales et maximales. Le responsable veut vérifier qu’une caméra obstruée, une perte de communication ou une défaillance d’alimentation en air du système de rejet déclenche bien la réaction sécuritaire prévue. Un témoignage de praticien décrivant comment un changement d’éclairage a rendu inutilisable une caméra qui fonctionnait auparavant reste anecdotique, mais il suggère un essai pertinent : répéter la validation lorsque l’éclairage ambiant change.
Les changements de production font partie de la validation, ils ne sont pas un détail à régler plus tard
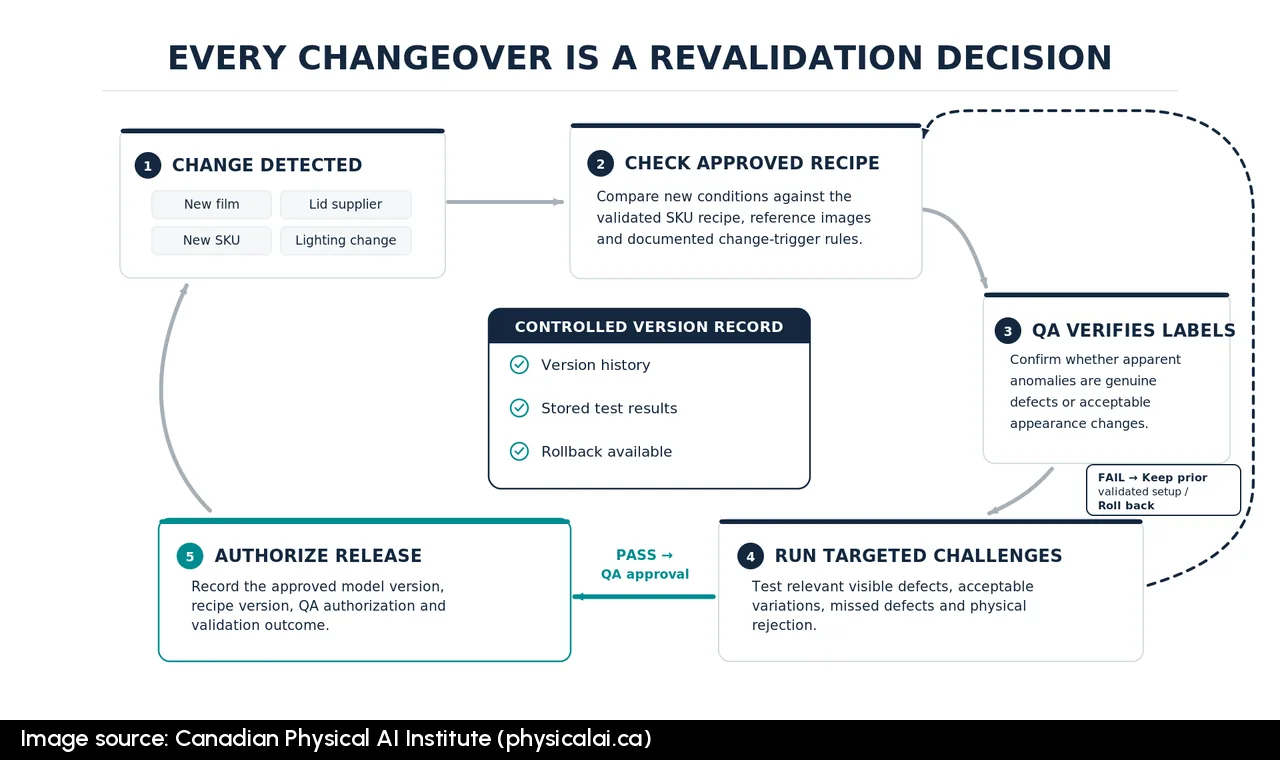
Même après un essai concluant, le coemballeur doit composer avec des changements de films imprimés, de fournisseurs d’opercules, de saveurs et de conditions de prise d’images. Ces changements peuvent modifier l’apparence des emballages conformes. Le responsable exige donc des recettes SKU approuvées, les versions des seuils et des modèles, des images de référence conservées, des règles précisant quels changements déclenchent une revalidation et une procédure documentée de retour à la version précédente. Des travaux sur le contrôle qualité interdomaines des emballages de produits de détail traitent directement des difficultés liées au transfert d’une inspection entre différentes conditions d’image; ils ne proposent toutefois pas de calendrier universel de réentraînement.
C’est pourquoi le réentraînement ne consiste pas simplement à réintroduire toutes les images rejetées dans le système en les étiquetant comme des défauts. L’AQ doit d’abord vérifier les étiquettes de classification pour éviter qu’un reflet sans conséquence ou qu’une nouvelle finition d’opercule approuvée soit appris comme un défaut, ou qu’un défaut réel soit intégré à la norme des produits acceptables. Pour un système de détection des défauts d’emballage par IA, les mises à jour du modèle doivent être approuvées et soumises à des essais avant leur mise en service en production. Le contrat doit préciser à qui appartiennent les données, les modalités de fonctionnement hors ligne, les droits de mise à jour et la responsabilité du retour à une version précédente.
Les registres canadiens doivent refléter ce que la caméra contrôle réellement
Ces approbations alimentent l’analyse HACCP de l’usine et tout plan de contrôle préventif applicable en vertu du Règlement sur la salubrité des aliments au Canada. Le responsable classe chaque vérification selon son véritable objectif en matière de salubrité des aliments : un contrôle visant à détecter une étiquette d’allergène incorrecte peut soutenir une mesure de contrôle préventif importante, tandis que le tri des boîtes bosselées peut relever du contrôle de qualité. L’utilisation de l’IA ne transforme pas automatiquement une vérification en point de contrôle critique; c’est l’analyse des dangers qui détermine les limites et les exigences de vérification.
Les registres doivent ensuite montrer ce qui s’est réellement passé, et non simplement confirmer que le logiciel a été installé. Le responsable exige la consignation horodatée du SKU et du lot, de la version du modèle et de la recette, des inspections, des alarmes, des essais de vérification, des dérogations, des mesures correctives et des autorisations de l’AQ. Les directives de l’ACIA sur la tenue des registres de contrôle préventif décrivent une période générale de conservation de deux ans, avec des exigences plus longues pour certaines activités de transformation d’aliments peu acides, stables à température ambiante et conditionnés dans des contenants hermétiquement scellés. Elles n’exigent pas que chaque image soit automatiquement archivée. Les directives de l’ACIA sur la traçabilité expliquent séparément les obligations applicables concernant les registres de traçabilité à conserver pendant deux ans et leur accessibilité. L’étiquetage approuvé des allergènes doit demeurer lié aux contrôles des ingrédients et des produits, et pas seulement au texte que la caméra peut lire.
Commencer par un défaut sur une seule ligne ce trimestre
Cette approche de gestion des registres donne au responsable ontarien un premier mandat concret, plutôt qu’une demande d’investissement couvrant les trois lignes. Dès cette semaine, l’AQ peut choisir le défaut visible et récurrent ayant les conséquences les plus importantes, pour lequel il existe une méthode claire de confirmation, par exemple un code de date ou de lot incorrect ou manquant sur une ligne. Les opérations peuvent recueillir des emballages conformes et défectueux représentatifs, documenter le traitement actuel des rejets et estimer les pertes par quart de travail. L’équipe d’automatisation peut vérifier l’emplacement de la caméra, le temps de cycle et le suivi des emballages jusqu’à l’éjecteur avant que quiconque promette un pourcentage de détection.
Le responsable peut ensuite demander un essai d’acceptation en présence de témoins, avec des critères propres à chaque défaut et des réactions définies en cas de défaillance. Les essais d’étanchéité des pots de produits laitiers et l’examen des sertis des boîtes métalliques demeurent au programme, puisque la démonstration n’a jamais prouvé ces propriétés. Ce qui avait commencé par une séduisante démonstration de caméras sur trois formats devient un projet plus restreint et défendable : une inspection qui résout un problème précis de l’usine, avec des preuves suffisamment solides pour justifier la suivante.