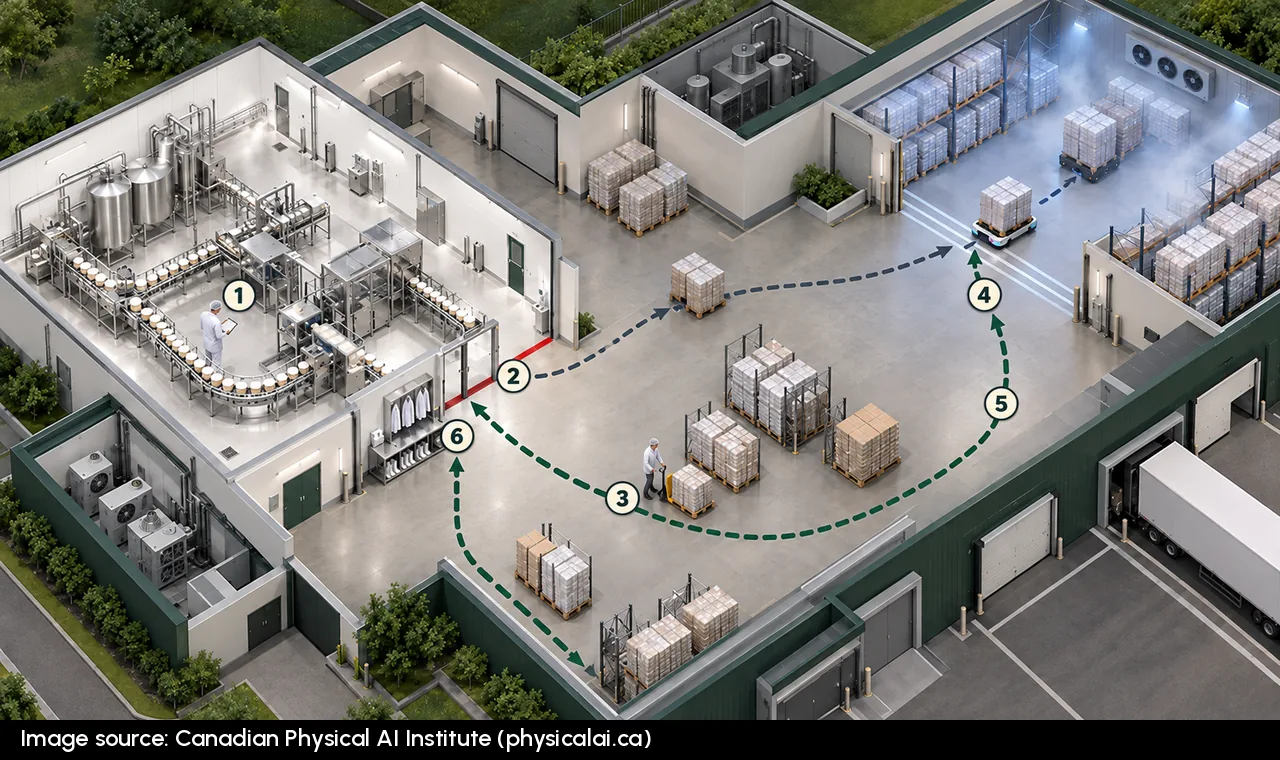
À l’usine de fromage à la crème de Fonterra, à Darfield, en Nouvelle-Zélande, transporter une palette sur 250 mètres jusqu’à l’entrepôt frigorifique exigeait autrefois bien plus qu’un simple trajet en chariot élévateur. Un opérateur de production devait franchir une limite de zone d’hygiène, retirer ses vêtements de protection, marcher environ 100 mètres jusqu’au centre de distribution, transporter la palette sur 250 mètres jusqu’à l’entrepôt frigorifique, ramener le chariot élévateur, retourner à pied à la production et remettre des vêtements assainis. Avant l’automatisation, cette séquence manuelle complète se répétait de 80 à 120 fois par jour. Chaque déplacement éloignait un employé de tâches qui demandaient toujours son attention, notamment les contrôles de qualité.
En 2018, deux véhicules à guidage automatique (AGV) ont pris en charge le transport. Selon le compte rendu publié sur l’usine de Darfield, les opérateurs pouvaient ainsi rester concentrés sur les contrôles de qualité et la production. Le directeur d’usine, Matt Smith, a également souligné les avantages pour la sécurité : un entreposage fiable des palettes réduisait les interactions entre les opérateurs et les chariots élévateurs. La leçon à retenir n’est pas qu’un trajet de 250 mètres justifie automatiquement l’achat d’un AGV. C’est que le coût d’un déplacement comprend aussi le travail interrompu aux deux extrémités du parcours.
Mesurer toute la durée d’absence du poste de travail initial
Commencez par choisir un trajet de palettes récurrent et suivez l’opérateur, pas seulement la palette. Démarrez le chronomètre au moment où l’opérateur interrompt sa tâche habituelle. Arrêtez-le uniquement lorsqu’il est revenu à son poste et prêt à reprendre son travail. Incluez le retrait des équipements de protection, la marche, l’attente d’un chariot élévateur ou de l’ouverture d’une porte d’accès, la prise en charge et la livraison de la palette, le retour de l’équipement, la remise des vêtements de protection et le temps nécessaire pour reprendre la tâche initiale.
Observez plusieurs déplacements pendant les périodes normales et les périodes achalandées, plutôt que de chronométrer un seul trajet particulièrement fluide. Notez séparément les interruptions, comme une voie bloquée ou une porte qui tarde à s’ouvrir, car un trajet prévisible et un trajet soumis à des variations n’imposent pas les mêmes exigences d’automatisation. Un chronomètre et un registre simple suffisent pour commencer.
| Donnée à consigner pour chaque observation | Information à inscrire |
|---|---|
| Trajet, date et quart de travail | Point de départ, destination et heure de la journée |
| Durée totale d’absence | Minutes écoulées entre l’interruption de la tâche principale et sa reprise |
| Répartition du temps | Marche, changements de vêtements, conduite, attente, reprise du travail |
| Travail interrompu | Contrôle de qualité, surveillance de la ligne, ajustement ou autre tâche |
| Limite de zone d’hygiène | Changements de vêtements, hygiène des mains, sas ou autre étape |
| Retards ou interventions | Attente aux portes, congestion, défaillances et personne appelée à intervenir |
Ensuite, comptez combien de fois la séquence complète se produit pendant chaque quart de travail. Utilisez les déplacements réels, et non le nombre théorique de palettes que la ligne pourrait produire. Si deux opérateurs se partagent le trajet, notez qui quitte son poste et si leurs absences se chevauchent.
Demandez-vous ensuite ce qui se passe sur la ligne pendant chaque absence. Un contrôle de qualité a-t-il été retardé? Un autre opérateur a-t-il pris la relève? Ou la tâche initiale a-t-elle pu être suspendue sans risque? Les minutes d’absence sont mesurables, mais leur coût opérationnel dépend de la réponse. Si la relève oblige une autre personne à interrompre ses propres tâches, le problème risque simplement d’être déplacé plutôt qu’éliminé.
Pour estimer le coût direct de main-d’œuvre par déplacement, multipliez les minutes d’absence par le coût horaire de main-d’œuvre, charges comprises, puis divisez par 60. Consignez séparément les dommages documentés, les heures supplémentaires et les besoins de relève additionnels, en évitant de compter deux fois les mêmes coûts. Gardez les risques non mesurés liés à la production et à la qualité dans votre analyse, plutôt que de leur attribuer des valeurs monétaires inventées.
Enfin, déterminez quelles étapes l’automatisation éliminerait réellement. Un AGV pourrait supprimer les déplacements et la manutention par chariot élévateur, tout en nécessitant encore une intervention humaine pour résoudre une défaillance, ouvrir une porte ou gérer un transfert entre zones d’hygiène. Ces tâches résiduelles doivent faire partie de la comparaison.
 Offre aux lecteurs · jusqu’au 11 novembreOù se cache le coût dans votre usine?Regardez-la avec 3 mois de Premier gratuits →
Un calcul illustratif transforme les déplacements en temps d’opérateur
Les chiffres suivants sont des exemples et ne proviennent d’aucune usine. Supposons que les observations révèlent une absence totale de 12 minutes par déplacement, comprenant la marche, les changements de vêtements, la conduite, l’attente et la reprise du travail. Supposons également que le trajet est effectué 100 fois par jour.
100 déplacements/jour × 12 minutes/déplacement = 1,200 minutes-opérateur/jour.
1,200 ÷ 60 = 20 heures-opérateur/jour passées loin de la tâche initiale.
Si le coût horaire de main-d’œuvre, charges comprises, est de $40 dans cet exemple, ces déplacements représentent 20 × $40 = $800 par jour en temps de main-d’œuvre consacré au transport.
Cela ne signifie pas que les économies quotidiennes démontrées seraient de $800. Certaines tâches sont peut-être déjà prises en charge par d’autres employés, et un système automatisé exige toujours une supervision et des interventions occasionnelles. Le calcul suivant devrait comparer le temps consacré au transport manuel avec le temps d’intervention réaliste des opérateurs après l’automatisation, en utilisant le même volume quotidien.
Pour préparer un projet d’automatisation d’un trajet, ajoutez les contraintes pratiques : durée du cycle complet de l’AGV, délais aux portes et aux points de transfert, périodes de recharge, conflits de circulation et reprise du fonctionnement après une défaillance. Vérifiez si la flotte peut suivre la cadence pendant le quart de travail le plus achalandé. Comparez ensuite les coûts d’installation et d’exploitation continue avec la charge de travail et les interruptions que le système peut réellement éliminer.
Trois types de trajets révèlent différentes possibilités d’automatisation
-
Un trajet franchissant une limite de zone d’hygiène interrompt régulièrement le travail d’opérateurs spécialisés en production. Fonterra correspond à ce scénario, puisque chaque court déplacement de palette obligeait un opérateur à quitter une zone contrôlée, puis à y revenir, ce qui l’éloignait des contrôles de qualité. Les principaux éléments à mesurer sont la durée totale de l’interruption et la constance avec laquelle l’automatisation permet de l’éviter.
-
Une voie très achalandée dans un entrepôt exerce une pression sur les effectifs, la manutention et la couverture de nuit. À l’usine de fromage de Valio, à Haapavesi, un compte rendu publié par un fournisseur indique que le nombre d’opérateurs de chariots élévateurs est passé de huit à quatre, que le nombre de quarts de travail manuels est passé de trois à deux et que les dommages liés à la manutention ont diminué de 90 %, parallèlement à la mise en place d’opérations de nuit sans surveillance. Il s’agit de résultats rapportés par le fournisseur, sans méthode de mesure précisée pour les dommages, et non d’objectifs à présumer pour un autre entrepôt.
-
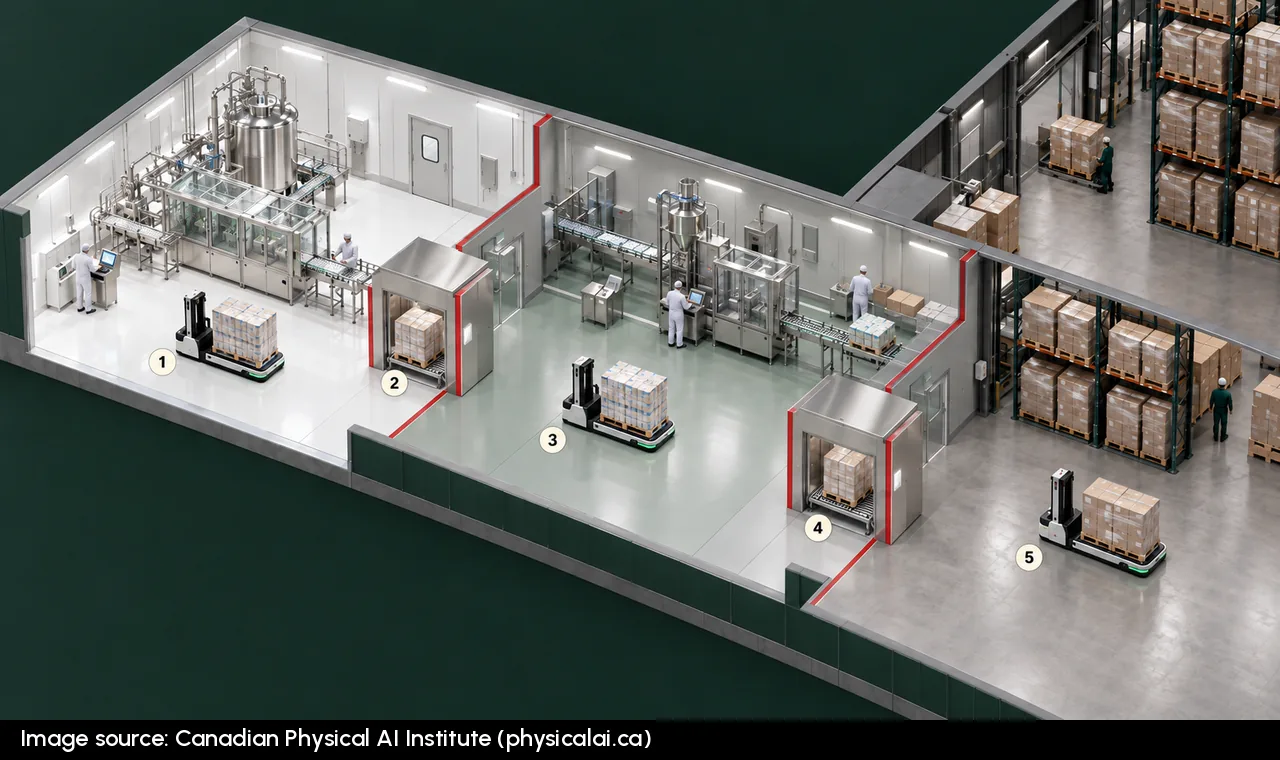
Un trajet traverse des zones d’hygiène qui doivent rester séparées. À l’usine de nutrition infantile d’Ausnutria, à Heerenveen, quatre AGV déployés en 2025 desservaient des zones dédiées, avec des transferts de matières par des sas plutôt que de faire franchir toutes les limites de zones à chaque véhicule. La capacité annoncée pouvant atteindre 12 palettes à l’heure décrit le débit de manutention, et non des économies vérifiées de main-d’œuvre ou une réduction vérifiée des risques de contamination.
Ces cas montrent pourquoi le choix des véhicules doit découler d’une bonne compréhension du travail. Chez Fonterra, l’occasion résidait dans la préservation de l’attention des opérateurs; chez Valio, dans la couverture des activités d’entrepôt et la manutention; et chez Ausnutria, dans la réorganisation des transferts de matières entre les zones d’hygiène.
Choisir une solution qui préserve l’hygiène et la sécurité des opérations
Dans les usines canadiennes, l’article 59 du Règlement sur la salubrité des aliments au Canada traite du contrôle des déplacements des personnes et des choses afin de prévenir la contamination. Les limites entre les zones d’hygiène doivent donc être intégrées à la conception des trajets, et non considérées comme un détail à régler après le choix des véhicules. La norme ISO 3691-4:2023 traite des exigences de sécurité applicables aux chariots de manutention sans conducteur, ce qui constitue un autre point de vérification lorsque ces véhicules partagent leur espace avec des personnes et d’autres équipements.
Prenez votre décision à partir d’un dossier concis de données probantes : durée totale observée des déplacements, nombre de déplacements par quart de travail, tâches interrompues, étapes liées à l’hygiène, interventions prévues et durée réaliste d’un cycle automatisé. Utilisez ces renseignements pour comparer un AGV à d’autres améliorations, comme un point de transfert mieux situé ou un convoyeur sur un trajet fixe à volume élevé.
Commencez par le registre des interruptions, puis vérifiez si une solution concrète peut éliminer cette charge sans créer de nouvelles tâches aux portes, aux limites des zones d’hygiène ou lors des appels d’intervention en cas de défaillance. Les gestionnaires disposeront ainsi d’une base pratique pour déterminer quels trajets de palettes méritent un investissement.