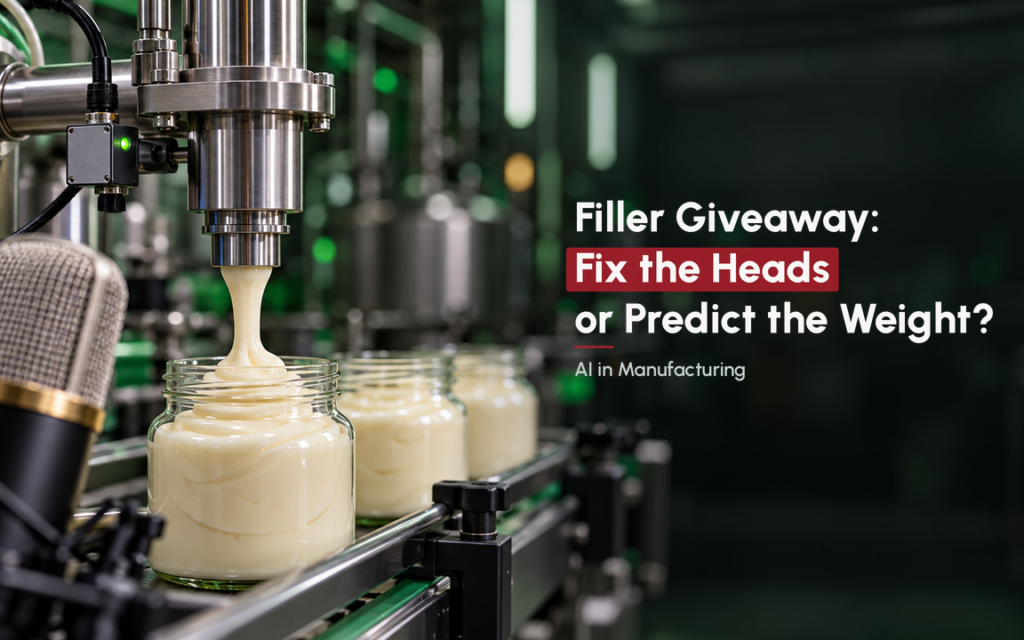
Dans une usine brésilienne, une ligne de remplissage de mayonnaise mettait plus de produit que nécessaire dans les pots. Les trieuses pondérales situées en aval corrigeaient les poids de remplissage, mais chaque correction arrivait après la distribution du produit.
L’usine a adopté l’apprentissage automatique pour prédire le poids avant le remplissage. Elle a déclaré avoir réduit de 50 % le surdosage sur une ligne.
Le choix de la méthode dépend de l’origine de la variabilité, de la vitesse à laquelle elle évolue et de la possibilité d’abaisser le poids moyen de remplissage sans compromettre la conformité.
L’usine brésilienne a examiné la variabilité en amont
Les ingénieurs ont d’abord vérifié que toutes les têtes de remplissage fonctionnaient correctement et distribuaient des quantités semblables. Un outil prédictif aurait autrement pu masquer une défaillance mécanique.
Une fois le fonctionnement des têtes jugé comparable, ils ont examiné les conditions des étapes précédentes de production.
Le compte rendu publié sur le projet de remplissage de mayonnaise indique une cible de 500 g et des seuils internes de rejet inférieurs à 499 g ou supérieurs à 508 g.
Les ingénieurs ont utilisé les données de filtration, de mélange et de remplissage pour prédire le poids avant la distribution. Ils ont sélectionné les mesures les plus étroitement liées au poids de remplissage plutôt que de recueillir toutes les variables disponibles dans les automates programmables.
Les prédictions étaient exécutées à proximité de l’équipement de remplissage. L’usine a déclaré avoir réduit la variabilité entre les têtes et s’être rapprochée de sa cible.
Le compte rendu ne précise pas si les prédictions modifiaient automatiquement les paramètres de remplissage ou proposaient des ajustements à approuver par les opérateurs. Cette distinction influe sur l’intégration et les procédures d’exploitation.
La réduction déclarée de 50 % du surdosage concernait une seule ligne. Les mesures détaillées appuyant ce résultat n’ont pas été publiées.
 Offre aux lecteurs · jusqu’au 11 novembreOù se cache le coût dans votre usine?Regardez-la avec 3 mois de Premier gratuits →
Une variabilité réduite permet d’abaisser le surdosage
Un remplissage plus constant ne permet d’économiser du produit que si l’assurance qualité approuve une cible d’exploitation plus basse qui maintient des taux acceptables de sous-remplissage et de rejet.
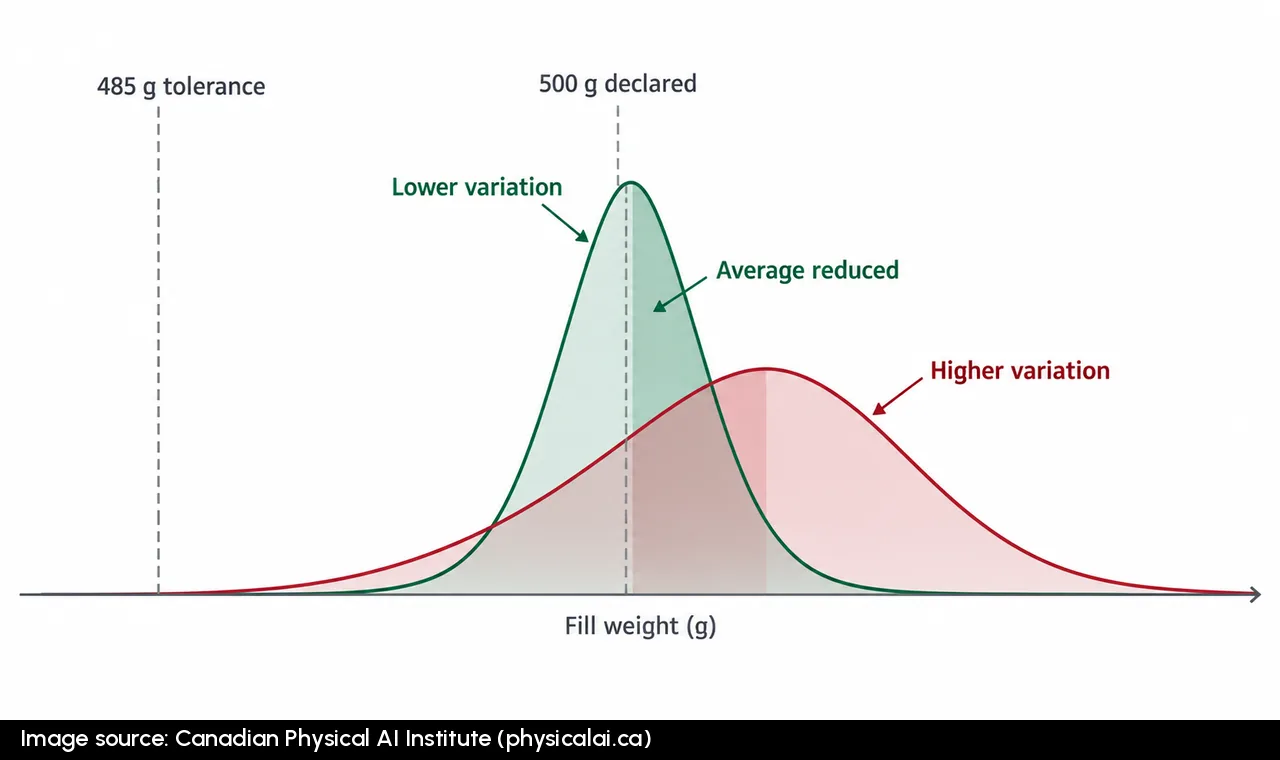
Pour les usines canadiennes, les normes d’exactitude du Bureau de la concurrence concernant les quantités nettes et le Règlement sur l’emballage et l’étiquetage des produits de consommation fournissent le cadre réglementaire.
Pour un emballage déclarant 500 g, la tolérance négative prescrite est de 3 %, soit 15 g. La moyenne du lot doit atteindre la quantité déclarée. Au plus 2,5 % des emballages d’un lot peuvent présenter un manque supérieur à la tolérance négative de 15 g. Au plus un emballage peut présenter un manque supérieur au double de cette tolérance, soit 30 g.
Le seuil interne de 499 g de l’usine brésilienne était beaucoup plus strict que la tolérance canadienne applicable aux emballages individuels. Il ne faut pas présumer que la réglementation canadienne s’applique à cette usine.
À la cadence déclarée de 320 à 350 pots par minute, une réduction de 1 g du poids moyen représente 19,2 à 21,0 kg par heure. Sur un quart ininterrompu de huit heures, cela représente 153,6 à 168 kg.
Ces quantités sont des illustrations, et non des économies mesurées. Le compte rendu public ne contient pas les données détaillées nécessaires pour calculer le délai de récupération de l’investissement.
Les différences entre les têtes de remplissage doivent être examinées en premier
Une ligne peut respecter sa cible de poids moyen même si une tête produit systématiquement des remplissages excessifs. Une régulation fondée sur la moyenne de la ligne peut masquer cette défaillance.
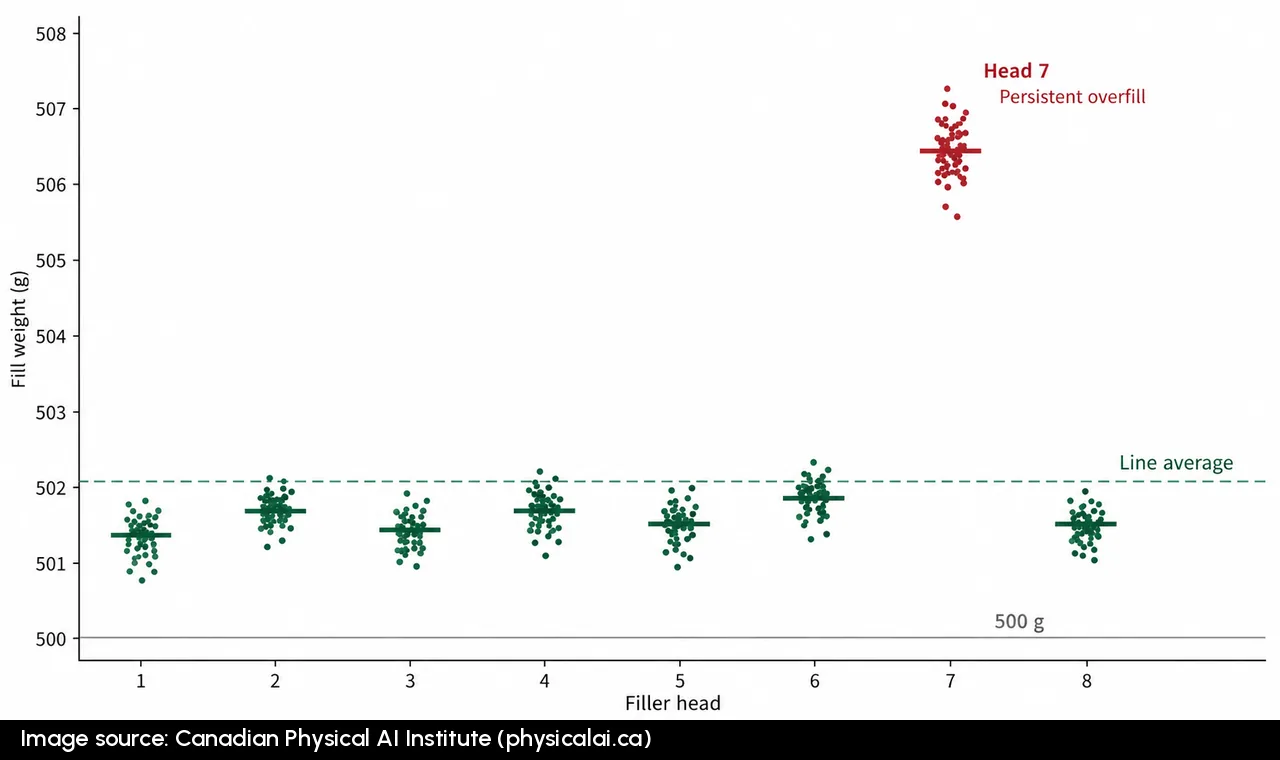
Dans un article de Food Engineering sur la précision du remplissage, un ingénieur spécialisé dans les systèmes d’exécution de la fabrication indique que l’étalonnage des capteurs est une cause fréquente de surdosage persistant. Une ingénieure en emballage recommande de vérifier les capteurs et leur étalonnage avant de modifier le logiciel de régulation.
Ces spécialistes recommandent d’examiner les tendances de poids par tête. La pesée en fin de ligne détecte les problèmes tardivement et ne permet pas toujours d’en déterminer l’origine.
Une ligne nord-américaine de remplissage, dont le fabricant n’est pas identifié, illustre la valeur financière de cette approche.
Le fabricant aurait perdu entre 1,0 et 1,1 million de dollars par année en produit excédentaire, malgré l’atteinte de ses objectifs de production et de poids moyen.
Un intégrateur a analysé 5,1 millions de remplissages provenant de 32 têtes, à partir du temps de remplissage, du poids du produit encore en mouvement, de la densité, du débit, de la température et de la pression.
L’analyse expliquait plus de 90 % de la variabilité historique (R² supérieur à 0,90). Ce résultat mesurait la capacité à décrire le comportement passé, et non les économies de produit.
L’analyse a permis de repérer une tête dont le rendement mécanique se détériorait progressivement. Sa réparation aurait généré un avantage immédiat de 40 000 à 50 000 $.
Les économies annuelles plus larges étaient estimées entre 300 000 et 800 000 $ par ligne. Il s’agissait de projections. La régulation en temps réel par apprentissage automatique était prévue pour une phase ultérieure.
L’ingénieure en emballage souligne également que les résidus causés par un remplissage excessif peuvent nuire au scellage. Les défaillances propres à certaines têtes peuvent donc entraîner d’autres pertes de qualité.
La rétroaction classique peut réduire considérablement le surdosage
Dans une usine belge de produits surgelés, la rétroaction classique des trieuses pondérales a considérablement réduit le poids excédentaire.
Un article sectoriel publié en 2025 par un fabricant de trieuses pondérales présentait les résultats suivants :
| Ligne d’emballage | Poids excédentaire avant | Poids excédentaire après | Réduction relative |
|---|---|---|---|
| Ligne 1 | 0,69 % | 0,14 % | 80 % |
| Ligne 2 | 0,30 % | 0,11 % | 63 % |
Le système surveille le poids moyen des emballages et transmet de petites corrections en amont. L’usine l’a déployé sur ses six lignes de petits emballages.
Un responsable technique a signalé un fonctionnement stable après quelques heures d’essais et d’ajustements.
Les deux réductions relatives dépassaient les 50 % déclarés par l’usine brésilienne, mais les résultats ne sont pas directement comparables.
Les lignes belges pèsent des portions de fruits et légumes surgelés au moyen de plusieurs têtes. La ligne brésilienne distribue de la mayonnaise épaisse dans des pots. Les conditions initiales et les sources de variabilité diffèrent.
La rétroaction classique convient lorsque les conditions du procédé restent suffisamment stables pour permettre aux corrections de suivre les changements. Sa limite est le délai entre le remplissage, la pesée et l’ajustement.
Le délai de transport détermine l’utilité de la prédiction
Une trieuse pondérale en aval mesure les emballages après le remplissage. Les corrections touchent les emballages suivants, tandis que d’autres se dirigent déjà vers la balance.
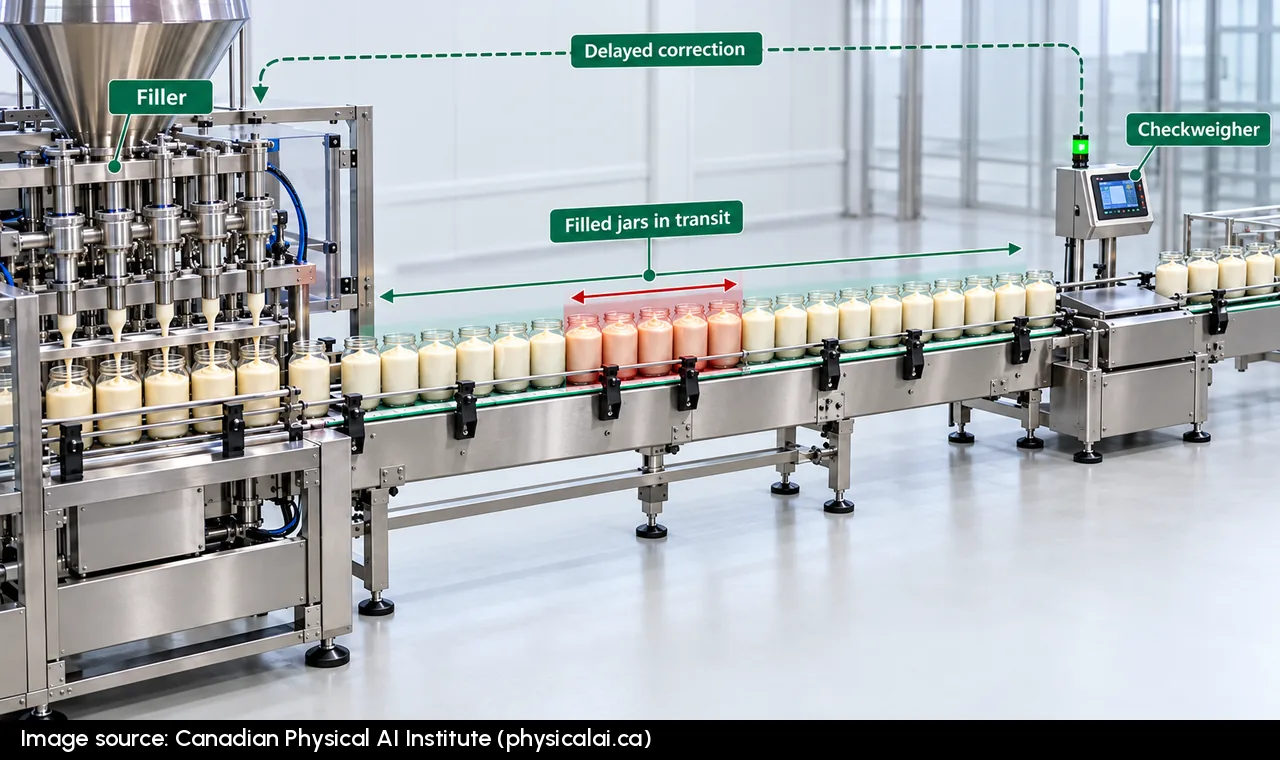
Les usines peuvent estimer la quantité touchée par ce délai à l’aide de deux calculs :
- Compter les pots entre la remplisseuse et la trieuse pondérale. Diviser ce nombre par la cadence en pots par minute pour estimer le temps de transport en minutes.
- Multiplier le nombre de pots par le nombre moyen de grammes au-dessus de la cible pour estimer l’excédent de produit déjà engagé pendant le transport.
Ce calcul exclut le temps de réponse supplémentaire du régulateur. Il estime la quantité exposée au surdosage, et non les économies récupérables.
Si les conditions en amont changent plus rapidement que la rétroaction peut réagir, prédire le poids avant la distribution peut réduire une variabilité que les corrections en aval ne peuvent maîtriser.
La rentabilité dépend toutefois de la capacité de la prédiction à surpasser la rétroaction classique ou des méthodes prédictives plus simples dans des conditions de production comparables.
Les méthodes prédictives simples peuvent donner de bons résultats
Une étude de 2021 portant sur une remplisseuse de poudre à vis sans fin a évalué différentes méthodes de régulation du poids de remplissage.
Les chercheurs ont utilisé le couple moteur, la température et l’humidité pour estimer le poids de poudre distribuée. Le régulateur ajustait la rotation de la vis avant la fin de chaque cycle de remplissage.
Les écarts-types déclarés étaient les suivants :
| Méthode | Écart-type sur l’ensemble des données |
|---|---|
| Aucun ajustement | 2,000 |
| Prédiction simple à partir de plusieurs mesures | 1,466 |
| Prédiction par réseau neuronal | 1,526 |
| Méthode s’adaptant aux changements de conditions | 1,335 |
La prédiction simple a réduit l’écart-type d’environ 26,7 %. La méthode adaptative a atteint environ 33,3 %.
La prédiction simple a obtenu environ 80 % de l’amélioration réalisée par la meilleure méthode.
La méthode prédictive plus complexe présentait un problème de généralisation. Son écart-type était de 0,955 sur les données de développement, mais atteignait 2,046 sur des données d’essai distinctes, contre 1,863 sans ajustement sur ces mêmes données.
Ces mesures décrivent la variabilité sur une machine d’essai, et non les économies réelles de produit dans une usine alimentaire.
Les usines devraient évaluer les méthodes concurrentes sur des données de production inédites, puis comparer les taux réels de surdosage et de rejet avant de modifier les cibles d’exploitation.
Les outils prédictifs entraînent des coûts d’exploitation récurrents
Une étude de génie alimentaire publiée en 2025 a examiné deux années de données de production couvrant 135 849 lots de pommes de terre et 47 variables.
Une méthode d’apprentissage automatique a prédit la teneur en matières grasses avec un R² de 0,96, tandis que la prédiction de l’humidité n’atteignait que 0,71.
Les ajustements proposés pour la friteuse ont été calculés hors production réelle. Aucune régulation automatique de la ligne n’a été démontrée.
Les chercheurs ont averti que les changements de matières premières pouvaient réduire la précision des prédictions et nécessiter des mises à jour du modèle.
Les applications de remplissage présentent des besoins d’entretien semblables. Les usines doivent comparer les prédictions aux poids mesurés, détecter la dérive des performances, mettre à jour les modèles après les changements de produits ou d’équipement et soutenir les opérateurs.
Aucune des sources citées n’établit un délai de récupération mesuré pour la régulation du remplissage par apprentissage automatique. Un fournisseur de trieuses pondérales affirme que la rétroaction classique peut être rentabilisée en un mois ou en quelques mois.
L’investissement doit correspondre à la source de variabilité
Comparer d’abord les têtes individuellement et corriger les défaillances mécaniques ou les problèmes d’étalonnage.
Lorsque les têtes fonctionnent de façon semblable, mesurer le délai de transport et déterminer si la rétroaction classique réagit assez rapidement. Suivre le surdosage réel et les rejets avant d’ajuster les cibles.
Envisager la prédiction lorsque les changements du procédé en amont influencent le poids de remplissage plus rapidement que la rétroaction ne peut les compenser. La comparer à des méthodes plus simples à partir de nouvelles données de production.
Inclure l’intégration, la surveillance et les mises à jour des modèles dans le calcul de l’investissement. N’approuver des cibles plus basses que lorsque les résultats mesurés les justifient et que les exigences applicables aux quantités demeurent respectées.