Un outil d’IA peut signaler le même défaut d’emballage sur trois quarts de travail et ne créer pourtant aucune valeur.
Si le planificateur de maintenance ne le voit pas, si le superviseur ne lui fait pas confiance, si le bon de travail ne change pas et si le quart suivant répète le même ajustement, l’usine ne s’est pas améliorée. Elle a seulement ajouté une autre sortie de données.
C’est la décision que les dirigeants d’usine doivent prendre avant d’investir :
Où l’IA peut-elle soutenir une décision répétée en usine, et qui est responsable de la réponse lorsqu’elle détecte quelque chose?
Ce guide s’adresse aux dirigeants canadiens du secteur des aliments et boissons qui veulent déterminer où l’IA devrait être déployée en premier, ce qu’il faut corriger avant un projet pilote et comment éviter qu’un outil prometteur devienne un système de plus sans soutien adéquat.
Dans ce guide, vous apprendrez à :
Choisir des cas d’utilisation de l’IA prêts pour le plancher de production, et pas seulement impressionnants en démonstration
Déterminer si le problème exige de meilleurs dossiers, une responsabilisation du flux de travail, des capteurs, de la vision artificielle ou de la robotique
Éviter les projets pilotes qui échouent parce que les alertes, les dossiers ou les transferts n’ont pas de responsable
Vérifier si vos données sont assez bonnes pour la décision que l’IA doit soutenir
Mesurer le succès selon les temps d’arrêt, la rapidité de libération, le rendement, les plaintes, le temps de main-d’œuvre ou la préparation aux audits
Le bon premier cas d’utilisation se cache habituellement dans une décision quotidienne
La plupart des usines ne devraient pas commencer par l’application d’IA la plus avancée.
Elles devraient commencer par une décision qui revient souvent et qui mobilise déjà du temps spécialisé.
Par exemple :
Quel problème de maintenance doit être traité avant la prochaine production?
Cette retenue AQ peut-elle passer à la libération, ou manque-t-il des preuves?
Ces plaintes sont-elles isolées, ou révèlent-elles une tendance?
Quels commentaires sur les temps d’arrêt pointent vers la même défaillance récurrente?
Quels lots de fournisseurs, dossiers de lot et expéditions doivent être reliés pour assurer la traçabilité?
Ces décisions existent déjà.
L’IA devrait les rendre plus rapides, plus claires ou plus constantes. Elle ne devrait pas créer un flux de travail parallèle que personne n’a demandé.
Un test utile est le suivant :
L’usine se soucierait-elle encore de cette décision si l’IA n’était pas en cause?
Si la réponse est non, le cas d’utilisation vient probablement du fournisseur.
Si la réponse est oui, vous avez peut-être un point de départ concret.
Le problème de données est souvent un problème de langage
Les usines supposent souvent qu’elles ont besoin de plus de données.
Parfois, c’est vrai.
Mais de nombreux projets d’IA stagnent parce que les données existantes sont rédigées d’une façon qui ne permet pas à l’usine d’agir.
Les notes de maintenance en sont un exemple fréquent.
« Problème de capteur. »
« Bourrage encore. »
« Ajusté. »
« Ne démarrait pas. »
Ces notes peuvent être vraies, mais elles sont faibles comme intrants décisionnels. Elles ne disent pas au planificateur où la défaillance est survenue, quel produit était en production, quelle action a été prise, si une pièce a été changée ou si le problème est revenu.
Avant d’ajouter un logiciel de maintenance prédictive, resserrez le langage utilisé pour décrire les défaillances.
Une meilleure note de maintenance précise :
Équipement ou zone
Emplacement de la défaillance
Mode de défaillance
Produit ou UGS en production
Action de l’opérateur
Action de maintenance
Pièce changée, le cas échéant
Résultat du redémarrage
Récurrence
Ce seul changement peut améliorer le triage.
L’IA a alors quelque chose d’utile à classifier.
La même règle s’applique aux retenues AQ, aux plaintes, aux registres d’assainissement et aux dossiers de traçabilité. L’IA peut aider à trier de l’information désordonnée, mais elle ne peut pas créer de manière fiable une discipline opérationnelle qui n’existe pas.
N’achetez pas l’outil tant que le chemin de réponse n’est pas écrit
Une sortie d’IA doit avoir une destination.
Si l’outil signale un défaut récurrent, qui l’examine?
S’il trouve une preuve AQ manquante, qui comble l’écart?
S’il regroupe des événements d’arrêt par équipement, qui décide si l’entretien préventif doit être modifié?
S’il détecte un problème d’étiquette, est-ce qu’il informe, recommande ou déclenche un arrêt?
C’est là que de nombreux projets pilotes perdent leur valeur. L’équipe valide l’outil, mais ne valide jamais le chemin de réponse.
Avant d’acheter ou d’implanter quoi que ce soit, rédigez le chemin de réponse en langage simple :
| L’IA détecte | Responsable | Vérification requise | Action |
|---|---|---|---|
| Bourrages répétés de l’encaisseuse sur plusieurs quarts | Planificateur de maintenance | Confirmer l’équipement, l’UGS, le moment et les correctifs déjà tentés | Créer un bon de travail de suivi ou lancer une analyse de cause racine |
| Dossier manquant dans un paquet de retenue AQ | Responsable AQ | Vérifier si le dossier existe ailleurs | Maintenir la retenue, escalader ou compléter le paquet |
| Regroupement de plaintes par lot et défaut | Gestionnaire qualité | Comparer avec les dossiers de production et d’inspection | Ouvrir une CAPA ou surveiller la tendance |
| Risque de non-concordance d’étiquette | Opérations et AQ | Confirmer le produit, l’étiquette et la libération de ligne | Arrêter, isoler ou libérer selon la procédure |
Le point pratique est simple.
Pas de responsable, pas d’amélioration.
Pas de vérification requise, pas de confiance.
Pas d’action, pas de rendement du capital investi.
Une usine alimentaire devrait d’abord piloter l’IA en mode parallèle
Le mode parallèle est l’une des façons les plus sûres de tester l’IA dans un environnement de production.
Le processus actuel garde le contrôle. L’IA fonctionne à côté. L’usine compare le résultat soutenu par l’IA avec la décision réelle.
Cela permet d’obtenir des réponses utiles avant que l’outil ait une incidence sur la production.
Par exemple, utilisez l’IA pour classifier les commentaires sur les temps d’arrêt pendant quatre semaines.
Ne modifiez pas encore le processus de maintenance.
Laissez le planificateur comparer les sorties de l’IA aux priorités hebdomadaires actuelles.
Posez ensuite les questions suivantes :
L’IA a-t-elle détecté des défaillances récurrentes plus tôt que le processus normal de réunion?
A-t-elle regroupé les problèmes d’une façon jugée crédible par la maintenance?
A-t-elle mis en évidence des commentaires manquants ou vagues?
A-t-elle orienté l’équipe vers un correctif réellement applicable?
A-t-elle réduit le temps de revue?
Si la réponse est non, le projet pilote vous aura quand même appris quelque chose.
Peut-être que les données sont trop faibles.
Peut-être que les catégories de défaillances sont mal définies.
Peut-être que les opérateurs ont besoin d’une meilleure structure de notes.
Peut-être que le problème n’est pas prêt pour l’IA.
Il est beaucoup moins coûteux de l’apprendre en mode parallèle qu’après un déploiement complet.
L’IA en traçabilité échoue lorsque les dossiers existent, mais ne sont pas reliés
Les usines alimentaires ont généralement les dossiers quelque part.
Cela ne veut pas dire qu’elles ont un flux de travail de traçabilité utilisable.
L’information sur les fournisseurs peut se trouver à la réception. Les certificats d’analyse peuvent être dans des courriels. Les dossiers de lot peuvent être numérisés. Les retenues AQ peuvent vivre dans un chiffrier. Les produits finis peuvent être dans l’ERP. Les corrections peuvent être écrites à la main.
L’IA peut aider à repérer et à relier l’information, mais seulement après que l’usine comprend le fil des dossiers.
Un cas d’utilisation pratique en traçabilité n’est pas « poser des questions à l’IA à propos de documents ».
C’est plutôt :
L’usine peut-elle relier rapidement le lot fournisseur, le dossier de lot, le statut AQ, le lot de produits finis et l’expédition afin de soutenir une véritable enquête?
C’est un problème de repérage.
C’est aussi un problème d’intégration.
Avant d’utiliser l’IA pour soutenir la traçabilité, vérifiez :
Les codes de lot sont-ils nommés de façon uniforme dans tous les systèmes?
Les lots fournisseurs sont-ils reliés aux lots de produits finis?
Les décisions de retenue, de libération, de reprise et de mise au rebut sont-elles liées au produit touché?
Les dossiers numérisés sont-ils lisibles et classés selon une méthode standard?
L’AQ peut-elle trouver le dossier approuvé le plus récent, et non une ancienne version?
L’usine peut-elle expliquer qui a modifié un dossier et pourquoi?
Si ces réponses sont faibles, corrigez d’abord le flux des dossiers.
L’IA peut accélérer le repérage.
Elle ne devrait pas devenir un raccourci qui contourne la discipline de traçabilité.
La vision artificielle n’est pas prête tant que le rejet n’est pas démontré
Une caméra qui détecte un défaut n’est qu’une partie du projet.
Dans les usines d’aliments et de boissons, les questions les plus difficiles viennent après la détection.
Le bon produit sera-t-il rejeté?
Le rejet fonctionnera-t-il à pleine vitesse de ligne?
Le système se comportera-t-il correctement après l’assainissement?
Les reflets sur l’emballage changeront-ils d’un quart à l’autre?
Les opérateurs sauront-ils comment reprendre le contrôle après une défaillance?
L’AQ fera-t-elle confiance au dossier?
Une ligne de sachets en est un bon exemple.
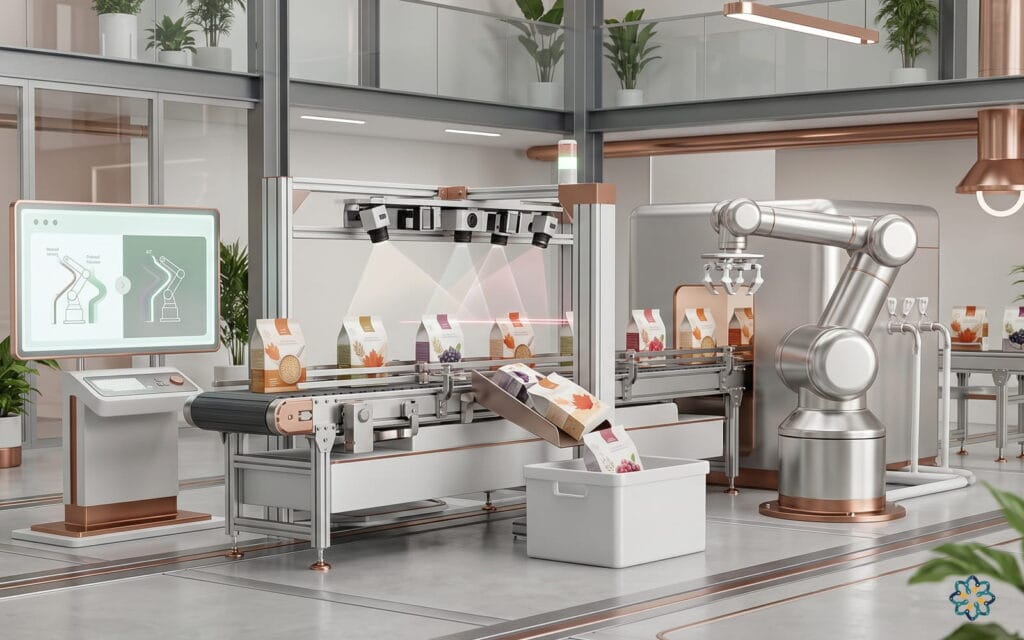
Le système de vision peut identifier correctement un défaut de scellage. Mais si la synchronisation du rejet est mauvaise, le mauvais sachet quitte la ligne. Ce n’est pas un problème de caméra. C’est un problème de contrôle et d’intégration.
Avant d’approuver une inspection activée par l’IA, exigez des preuves pour :
Présentation stable du produit
Éclairage contrôlé
Définitions des défauts par UGS ou format
Banques d’images de bons et de mauvais produits
Essais après l’assainissement
Essais après les changements de format
Validation de la synchronisation du rejet
Confirmation du rejet
Étapes de reprise par les opérateurs
Accès pour la maintenance
Règles de revue par l’AQ
Un système de vision est prêt lorsque l’usine peut faire confiance au processus d’inspection complet.
Pas seulement au résultat d’image.
La robotique exige une revue d’assainissement avant que le rendement du capital investi soit crédible
Les robots et les robots collaboratifs peuvent être pertinents dans les aliments et boissons, surtout pour les tâches répétitives en fin de ligne.
Mais une cellule robotisée ne devrait pas être évaluée uniquement selon sa cadence de prélèvement.
La cadence de prélèvement ignore le travail autour de la cellule.
Comment le produit arrive-t-il?
À quelle fréquence l’espacement varie-t-il?
Que se passe-t-il lors d’un bourrage?
L’assainissement peut-il nettoyer la cellule adéquatement?
La maintenance peut-elle dépanner les défaillances de nuit?
Les opérateurs peuvent-ils dégager les problèmes de façon sécuritaire?
La pince gère-t-elle l’humidité, l’huile, la poudre, les variations de pellicule ou les emballages souples?
Un robot de palettisation peut sembler très intéressant sur le plan des économies de main-d’œuvre. Mais s’il ajoute du temps de nettoyage, crée des problèmes d’accès, a de la difficulté avec les variations de caisses ou exige le soutien du fournisseur pour chaque défaillance, la période de récupération change.
Évaluez la robotique avec l’ingénierie, l’AQ, l’assainissement, la santé-sécurité, les opérations et la maintenance dans la même discussion.
Pas un service à la fois.
Chaque équipe voit un mode de défaillance différent.
Le robot n’est pas toute l’application. L’application comprend le produit, l’outillage, les protections, les convoyeurs, les changements de format, le nettoyage, les opérateurs, la maintenance et le flux en aval.
Utilisez l’IA là où le coût du délai est visible
L’IA obtient du budget lorsque le délai coûte déjà de l’argent à l’usine.
Une responsable AQ qui passe du temps supplémentaire à assembler un paquet de retenue ne fait pas seulement de l’administration. Cela peut retarder la libération, immobiliser des stocks et créer de la pression sur les expéditions.
Un planificateur de maintenance qui lit des notes vagues ne perd pas seulement du temps. Les défaillances récurrentes peuvent rester cachées jusqu’à ce que le même arrêt frappe encore la ligne.
Un gestionnaire qualité qui trie manuellement les plaintes ne fait pas seulement de la paperasse. Une tendance peut rester invisible jusqu’à ce que le client escalade le dossier.
Utilisez ce filtre :
| Frein dans l’usine | Meilleur premier usage de l’IA | Résultat d’affaires |
|---|---|---|
| Commentaires vagues sur les temps d’arrêt | Classification des défaillances et regroupement des récurrences | Moins d’arrêts répétés |
| Arriéré de retenues AQ | Résumé des dossiers et signalement des preuves manquantes | Disposition plus rapide |
| Volume de plaintes | Regroupement des défauts par UGS, lot, ligne et client | Orientation plus rapide des CAPA |
| Préparation à la traçabilité | Liaison des lots, fournisseurs, dossiers de lot et expéditions | Enquête plus rapide |
| Délais de consultation des PON | Recherche de procédures pour les superviseurs | Moins d’attente et moins d’erreurs |
| Revue des certificats d’analyse | Extraction de champs et signalement des spécifications manquantes | Libération plus rapide des matières |
Ce ne sont pas des cas d’utilisation spectaculaires.
C’est pourquoi ils fonctionnent souvent.
Ils sont près des irritants réels de l’usine, et ils se mesurent.
Trois erreurs qui transforment l’IA en surcharge
Erreur 1 : Traiter la sortie de l’IA comme l’amélioration
Une alerte n’est pas une amélioration.
Un résumé n’est pas une amélioration.
Un tableau de bord n’est pas une amélioration.
L’amélioration se produit seulement lorsque l’usine agit plus tôt, évite un problème récurrent, libère le produit plus rapidement, réduit les rebuts, améliore le repérage en audit ou élimine du temps de revue gaspillé.
Erreur 2 : Confier l’IA au mauvais responsable
L’ingénierie peut installer le système, mais l’AQ peut être responsable de la décision.
Les TI peuvent soutenir la plateforme, mais la maintenance peut être responsable de la réponse.
Les opérations peuvent voir l’alerte en premier, mais la qualité peut décider de l’action.
Si la responsabilité est floue, l’outil devient du bruit.
Erreur 3 : Déployer à grande échelle avant que le plancher lui fasse confiance
Un projet pilote doit prouver plus que l’exactitude.
Il doit prouver que les opérateurs le comprennent, que les superviseurs l’utilisent, que l’AQ peut le défendre, que la maintenance peut le soutenir et que le flux de travail survit aux changements de quart.
Si l’outil fonctionne seulement lorsque le champion du projet le surveille, il n’est pas prêt à être déployé à grande échelle.
10. Une liste de vérification simple avant de financer le projet pilote
Utilisez-la avant d’approuver un projet d’IA, de vision artificielle, de robotique ou d’analytique.
| Question | Condition de réussite |
|---|---|
| Quelle décision sera améliorée? | La décision est précise et répétée. |
| Qui est responsable de la réponse? | Un seul rôle est imputable. |
| Quelles données sont nécessaires? | L’usine sait d’où elles proviennent. |
| Les données sont-elles assez fiables? | La nomenclature, le moment et la qualité des dossiers sont utilisables. |
| Que peut décider l’IA? | Rien au-delà du périmètre décisionnel approuvé. |
| Que doit vérifier un humain? | Les vérifications requises sont écrites. |
| Que se passe-t-il lorsque l’IA se trompe? | Des chemins de correction et d’escalade existent. |
| Quelle contrainte d’usine pourrait faire échouer le projet? | Les risques liés à l’assainissement, aux changements de format, à la vitesse de ligne, à l’AQ, à la maintenance ou aux contrôles sont connus. |
| Comment le succès sera-t-il mesuré? | Une base de référence et une cible sont définies. |
Cette liste de vérification n’a pas à tuer les projets.
Elle devrait faire ressortir le travail requis avant qu’un projet mérite du capital.
Mesurez le résultat en usine, pas l’activité de l’IA
Ne mesurez pas le succès selon le nombre de dossiers traités, d’alertes créées ou de résumés générés.
Ce sont des mesures d’activité.
Les dirigeants d’usine ont besoin de mesures de résultats.
Pour un projet pilote d’IA sur les temps d’arrêt, suivez :
Arrêts répétés par semaine
Temps passé à examiner les notes sur les temps d’arrêt
Nombre de problèmes récurrents détectés plus tôt
Bons de travail créés à partir des constats soutenus par l’IA
Temps de production récupéré
Pour un projet pilote sur les retenues AQ, suivez :
Temps moyen de revue
Dossiers manquants repérés plus tôt
Temps entre la création de la retenue et la disposition
Nombre d’escalades causées par des preuves incomplètes
Exhaustivité du paquet d’audit
Pour l’analytique des plaintes, suivez :
Temps nécessaire pour repérer une tendance
Taux de plaintes répétées
Durée du cycle CAPA
Temps de réponse au client
Récurrence confirmée après mesure corrective
Pour la vision artificielle, suivez :
Vrais rejets
Faux rejets
Défauts manqués
Exactitude du rejet à vitesse de ligne
Interventions des opérateurs
Performance après l’assainissement
Confiance de l’AQ envers les dossiers
La meilleure mesure est celle qui est liée à l’irritant initial de l’usine.
Si le projet a été financé pour réduire les arrêts répétés, mesurez les arrêts répétés.
S’il a été financé pour accélérer la libération, mesurez le temps de libération.
S’il a été financé pour protéger les clients, mesurez les défauts qui échappent au contrôle et la récurrence des plaintes.
Les meilleurs projets d’IA améliorent les réunions existantes
Un projet d’IA concret devrait améliorer une réunion que l’usine tient déjà.
La réunion de maintenance devrait voir plus clairement les défaillances récurrentes.
La revue AQ devrait voir de meilleurs paquets de preuves.
La réunion de production devrait voir moins d’explications vagues.
La réunion d’amélioration continue devrait voir des tendances plus solides par ligne, UGS, quart et équipement.
La revue d’assainissement devrait voir des problèmes liés à la performance réelle au redémarrage.
C’est un bon test d’adoption.
Si la sortie de l’IA ne s’insère pas dans un rythme décisionnel existant, il faudra une nouvelle réunion, un nouveau responsable et une nouvelle habitude.
C’est une implantation plus difficile.
Pas impossible.
Seulement plus difficile.
Pour le premier projet, choisissez un flux de travail où le rythme décisionnel existe déjà.
Puis améliorez la décision.
L’usine n’a pas besoin d’une stratégie d’IA avant d’avoir corrigé une décision
Une grande stratégie d’IA peut attendre.
Choisissez une décision qui compte.
Nettoyez les données minimales requises.
Faites fonctionner l’outil en mode parallèle.
Attribuez un responsable de la réponse.
Mesurez l’avant et l’après.
Décidez ensuite s’il faut déployer à plus grande échelle.
Cette approche respecte la façon dont les usines d’aliments et de boissons fonctionnent réellement. Elle évite de monopoliser la ligne pour un projet spéculatif. Elle garde aussi l’investissement lié aux temps d’arrêt, à la rapidité de libération, au rendement, aux plaintes, au temps de main-d’œuvre ou à la préparation aux audits.
L’IA ne devrait pas être financée parce que son adoption augmente.
Elle devrait être financée lorsque l’usine peut nommer la décision, démontrer l’irritant, attribuer le responsable et mesurer le résultat.
C’est là que l’IA commence à devenir utile.
Pas comme projet technologique.
Comme meilleure façon de prendre la prochaine décision sur le plancher de production.
Notes de traduction
J’ai rendu « plant floor » par « plancher de production », une formulation naturelle et courante au Québec dans un contexte manufacturier.
J’ai traduit « QA » par « AQ » pour « assurance qualité », tout en conservant certains acronymes techniques comme CAPA, ERP et UGS lorsque leur usage est courant dans l’industrie.
J’ai rendu « shadow mode » par « mode parallèle », pour mettre l’accent sur l’idée que l’IA fonctionne à côté du processus existant sans le remplacer.